在金众诚做MES实施工程师过程中,我见过太多工厂的生产计划部。那里通常有一块巨大的白板,或者几张贴在墙上的Excel打印纸。计划员老张(暂且叫他老张)手里攥着几支不同颜色的笔,眉头紧锁,电话响个不停。
“老张,销售那边有个急单,插个队!”
“老张,3号机台坏了,在修,我这单没法干了。”
“老张,模具还没磨好,能不能先排后面的?”
老张怎么办?他靠脑子转,靠经验判。他记得3号机台通常干这种活要4个小时,王师傅手脚麻利干得快,李师傅慢吞吞得留足时间。于是,他凭着这套“人脑数据库”,在白板上擦擦写写,把一天的生产计划排了出来。
这种排产方式,在订单量小、产品单一、设备稳定的“小作坊”时期是管用的。但随着订单量激增、产品种类变多、客户要求变严,这套“经验排产”就开始频频掉链子:交期总是不准、机台经常窝工、急单插进来后全盘皆乱。
作为一个天天跟数据打交道的工程师,我想说的是:靠经验排产不是错,但仅靠经验,已经无法支撑现代工厂的高效运转。我们需要把老师傅脑子里的“隐性经验”,转化为系统里的“显性数据”,这才是解决问题的关键。
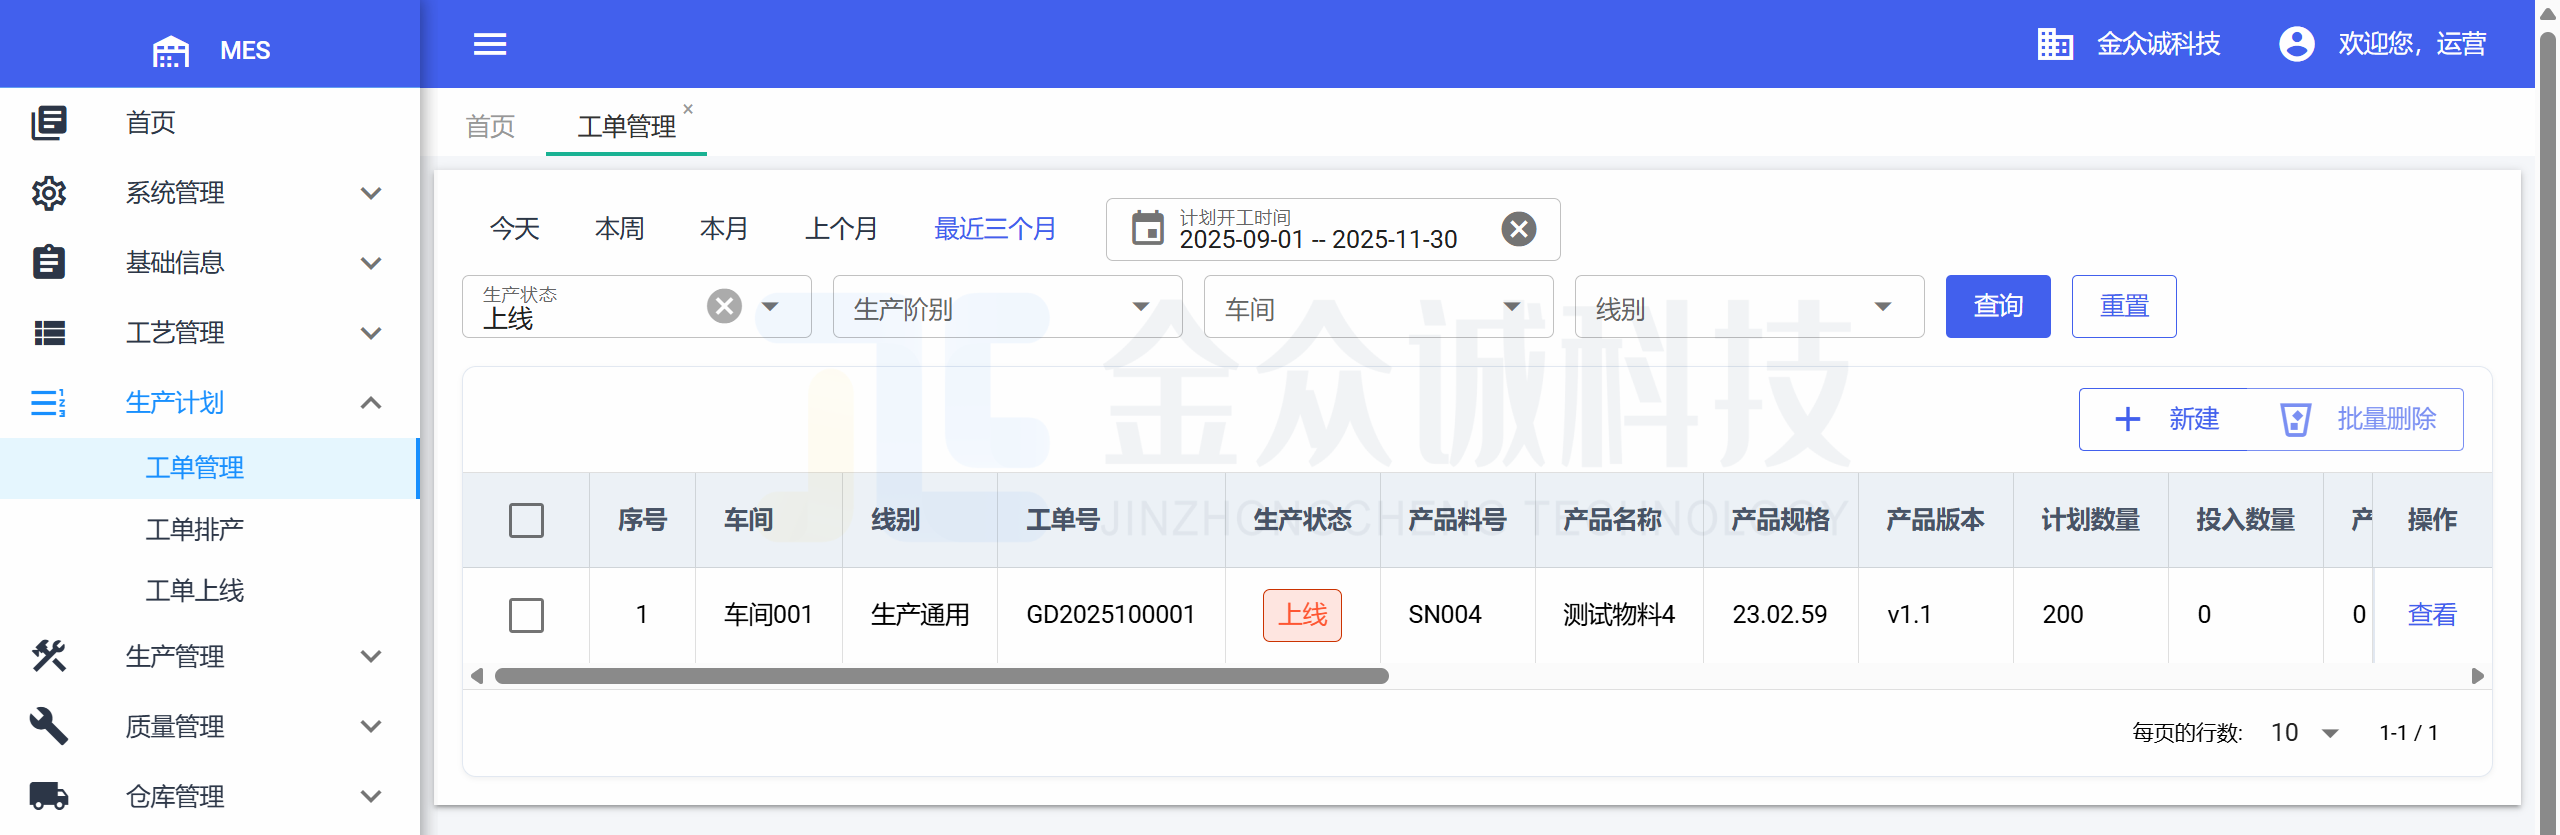 金众诚MES生产计划
为什么“经验排产”越来越不灵了?
很多老板觉得,找个经验丰富的计划员就能解决排产问题。但在现场实施过程中,我发现经验排产有三个天然的硬伤,导致它在复杂环境下失灵:
第一,信息不对称导致的“盲排”。
计划员老张在办公室排产,他怎么知道车间里真实的进度?他以为A工单昨天就完工了,其实因为设备故障拖到了今天;他以为B物料已经入库了,其实还在质检排队。这种信息滞后导致老张排出来的计划,从下发的那一刻起就是“过时”的。
第二,变量不可控导致的“乱排”。
生产现场充满变数:设备突发停机、模具损坏、人员请假、物料批次不合格。老张的经验很难覆盖所有突发状况。比如,他记得3号机台通常4小时干完,但如果今天突然停电半小时,或者换模花了2小时,整个后续的排程就全乱了。这时候,靠脑子已经算不过来了。
第三,多目标冲突导致的“难排”。
客户要求“快”,老板要求“省”(设备利用率高、换模次数少),车间要求“顺”(别老插单)。这三个目标往往是冲突的。老张凭个人经验,很难在几秒钟内算出一个兼顾交期、成本、效率的最优解。往往顾头不顾尾,排出来的计划执行率极低。
从“人脑记忆”到“系统运算”:构建数据驱动的排产逻辑
要解决排产靠经验的问题,不能靠“罚”计划员,也不能指望招一个“神仙”计划员。我们需要一套数字化的辅助决策系统,把计划员从繁琐的计算和信息收集工作中解放出来,让他专注于“决策”和“异常处理”。
在实施MES系统时,我们的核心思路是:将“经验”转化为“规则”,将“规则”植入“系统”,让系统基于实时数据进行自动运算和推荐。
1. 建立标准的“工艺数据库”
首先,我们要把老师傅的经验“翻译”成电脑能懂的语言。
我们在系统里录入了每个产品的标准工艺路线、标准工时、设备要求、模具要求。
比如,加工零件A,系统里设定:必须经过“粗加工—热处理—精加工”三道工序;粗加工必须在“立式加工中心”做,标准耗时45分钟;精加工必须用“夹具X”。
这些数据,就是系统排产的“知识库”。它把老张脑子里的记忆,变成了全厂共享的标准。
2. 实时数据采集:让计划“看得见”现场
系统不是闭门造车,它需要实时的反馈。
我们在车间部署了报工终端。工人开工时扫码,系统自动记录“开始时间”;完工后报工,系统自动记录“结束时间”和“产出数量”。
这样一来,老张在办公室的电脑上,能实时看到:
• 哪台设备正在干活,还剩多久完工?
• 哪个工单卡在了质检环节?
• 哪个物料已经快断料了?
有了这些实时数据,排产就不再是“盲排”,而是基于事实的“实排”。
3. 智能排程引擎:秒级计算最优解
这是最核心的部分。当销售接了个急单,要求明天必须发货。老张以前要拿笔在纸上画半天,现在他只需要在系统里输入:
• 产品型号
• 需求数量
• 交货日期
系统会自动根据当前的设备负荷、物料库存、工艺路线,进行秒级运算,给出一个排产建议:
• 建议安排在2号机台,预计今天下午3点开始。
• 预计明天上午10点完工,能按时交货。
• 提示:需要更换模具Y,请提前准备。
如果现场突发设备故障,老张在系统里把这台设备状态改为“维修”,系统会自动把排在后面的工单顺延,或者推荐调配到其他可用的机台上。这种动态调整的能力,是人脑无法比拟的。
-
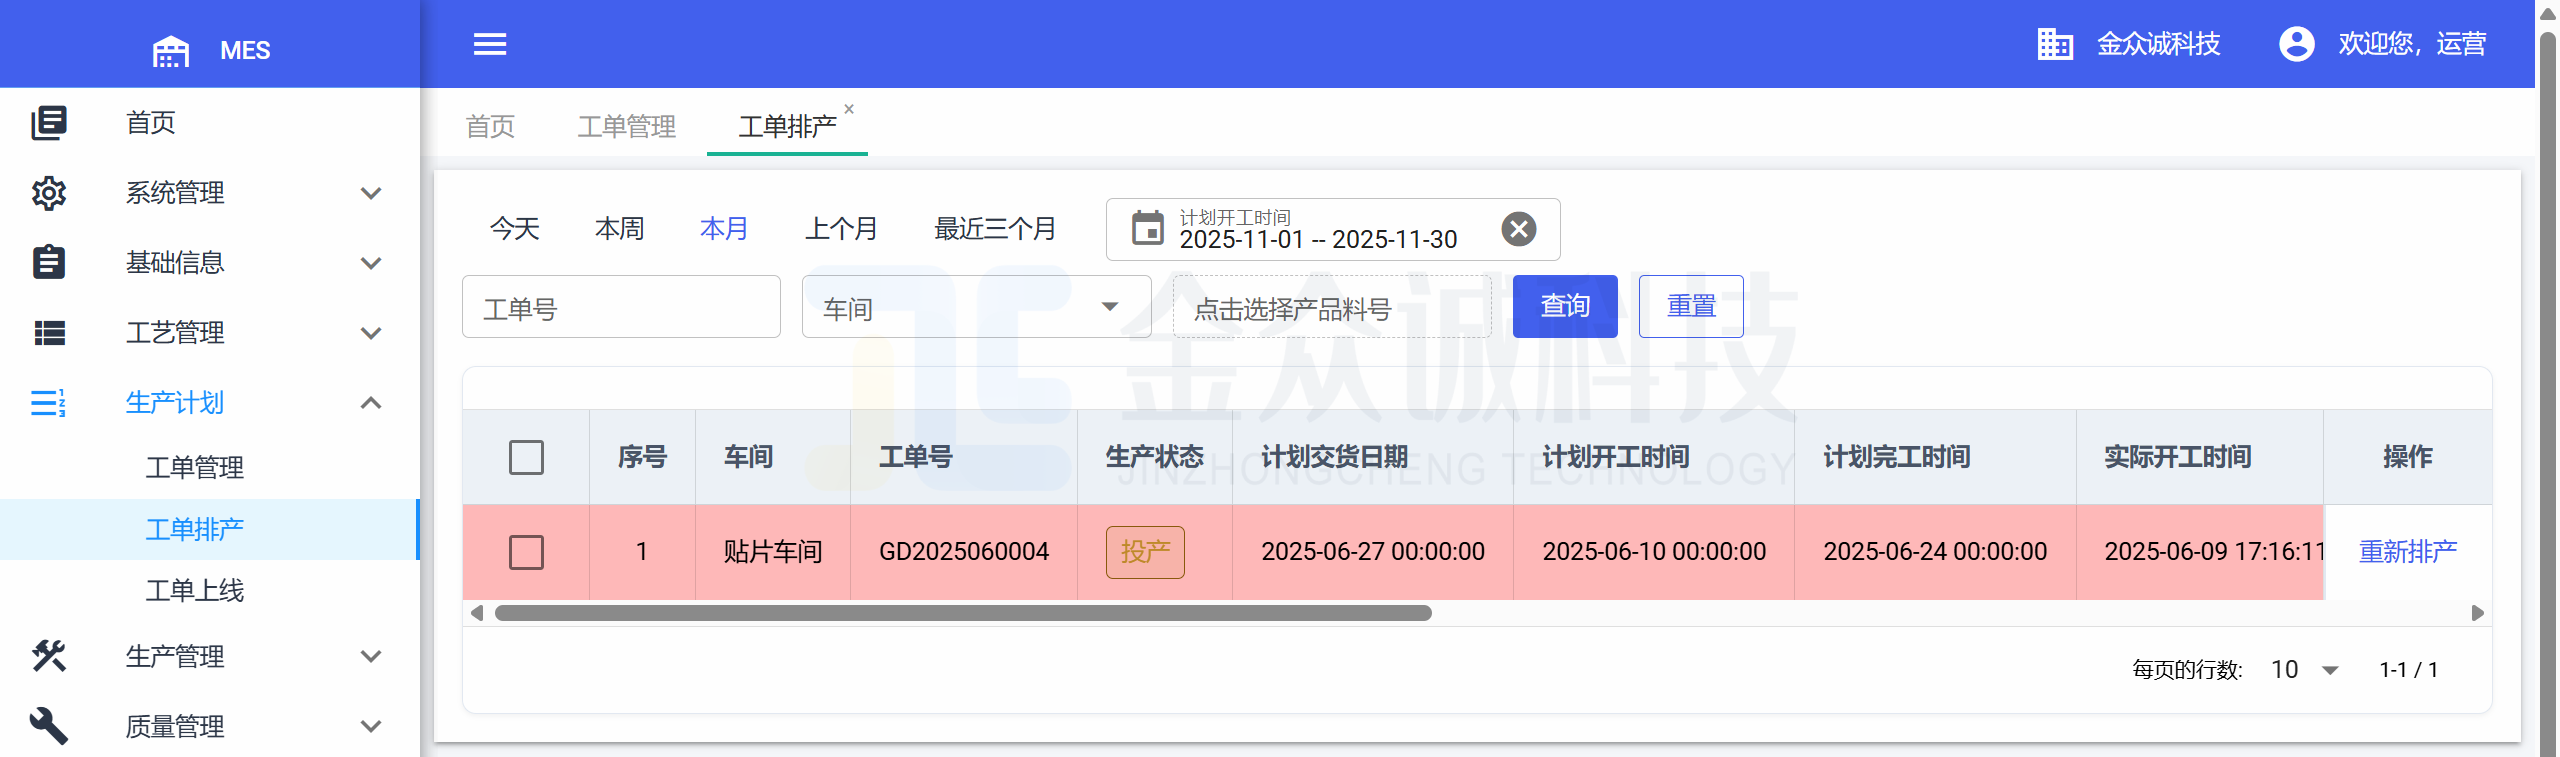 金众诚MES排产计划
轻量化方案:不求大而全,只求快准稳
很多老板一听“排产系统”,第一反应是“太贵”、“太复杂”、“要养个IT团队”。这也是为什么很多工厂一直不敢上系统的原因。但轻量化MES针对中小企业做了很多“减法”的设计,确保系统能真正落地,而不是烂尾:
-
模块化设计:我们不需要你一次性把整个工厂数字化。你可以先上“生产报工”和“设备管理”模块,先把车间的实时数据搞准了。等数据跑通了,再上线“高级排程”模块。这样风险小,见效快。
-
场景化配置:我们不强迫工厂去适应系统的死板流程。比如,有的厂是“插单”文化,有的厂是“按单生产”。
-
部署便捷:采用轻量化架构,支持云部署,不需要买服务器,不需要专业IT人员维护。最快的30天就能上线运行。对于很多中小厂来说,这大大降低了试错成本。
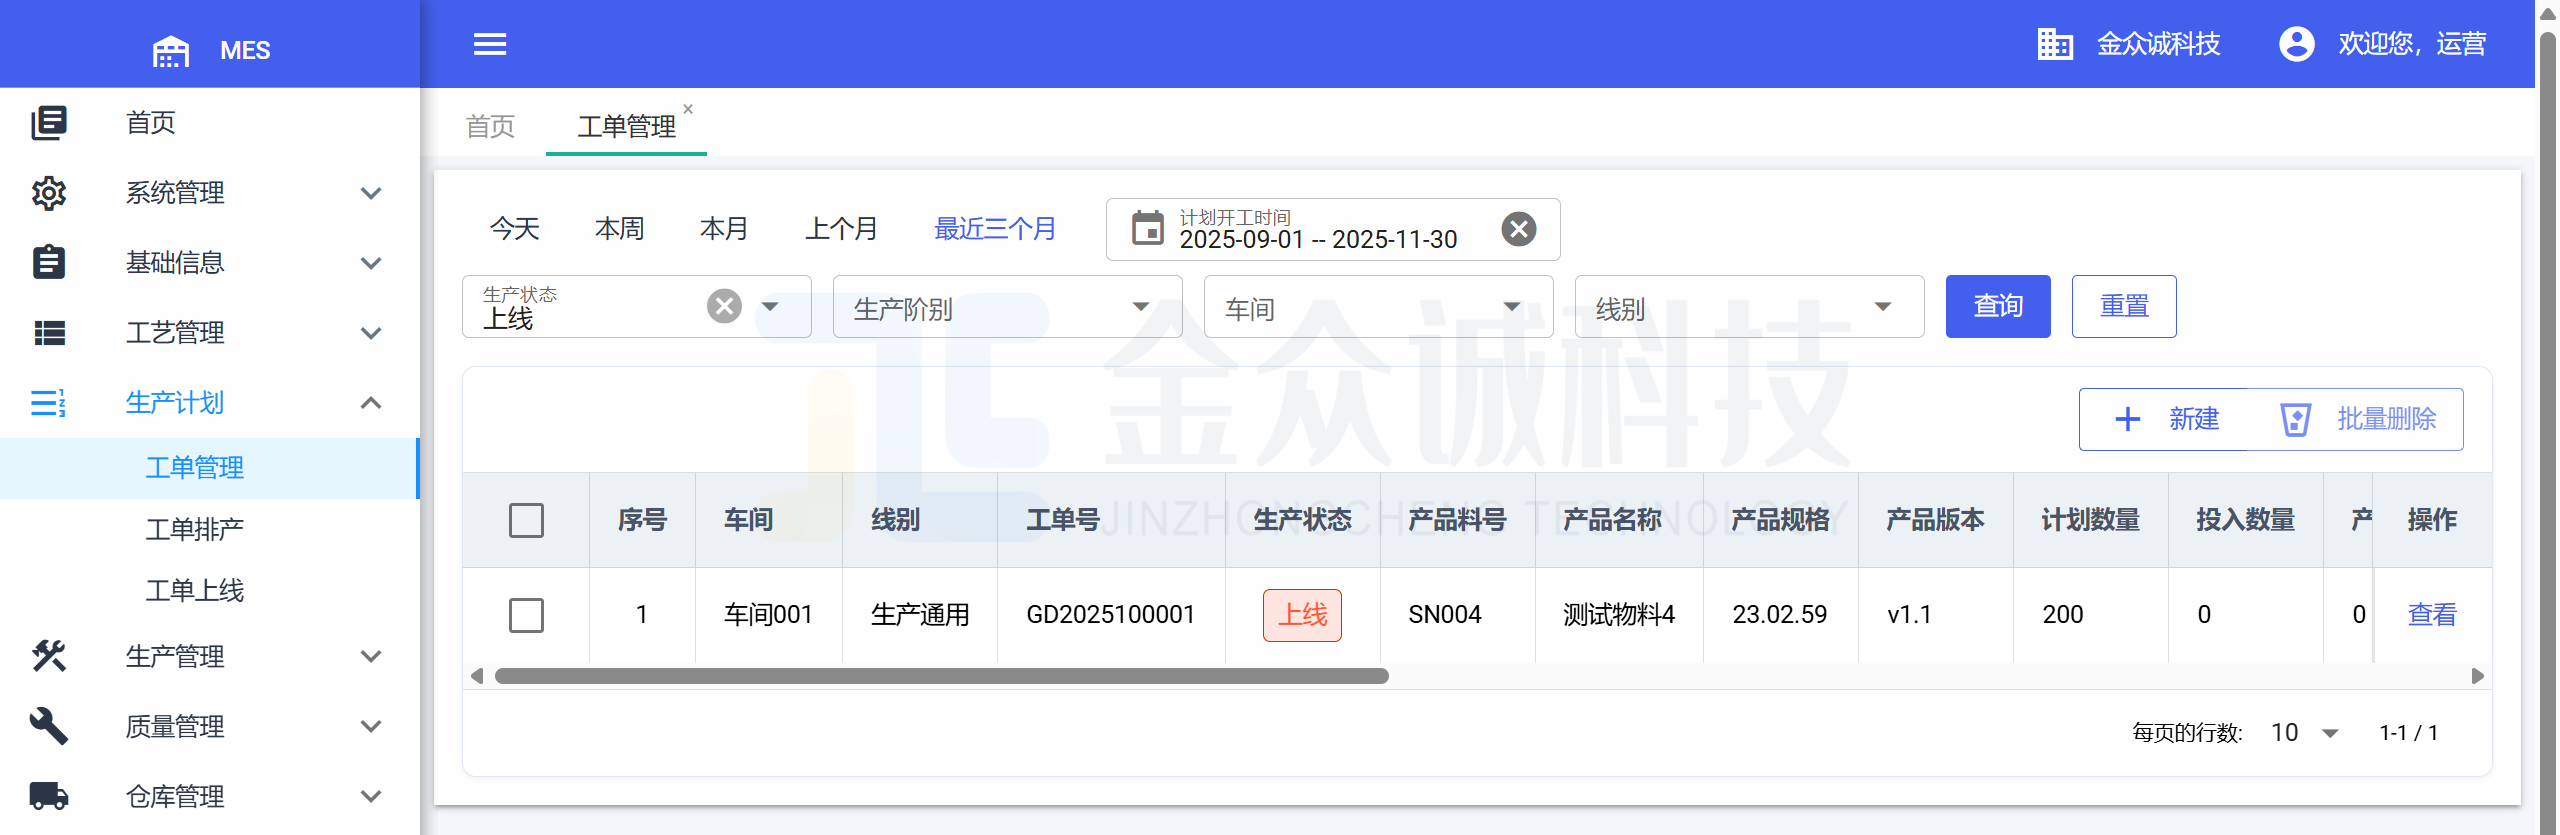 MES生产计划
写在最后:让经验与数据协同工作
写这篇文章,不是为了告诉大家“经验没用了”。恰恰相反,老师傅的经验是工厂最宝贵的资产。
MES系统的作用,是把老师傅的经验标准化、数据化,然后通过系统去执行、去监控、去反馈。当系统运行一段时间后,它积累的数据还能反过来优化老师傅的经验。比如,系统分析发现,某种加工参数下,工时其实可以缩短5分钟。这就是数据对经验的反哺。
如果你的工厂还在为排产靠经验、插单乱成麻、交期总延误而头疼,不妨试试一套数字化的辅助工具。让老张从繁琐的计算中解脱出来,让他用他的经验去审核系统的建议,去处理那些突发的异常。这才是人与系统最高效的协作方式。
来自 “ ITPUB博客 ” ,链接:https://blog.itpub.net/70048491/viewspace-3110910/ ,如需转载,请注明出处,否则将追究法律责任。

最新文章
- 金蝶ERP实施公司不配合项目推进怎么办?5大应对策略与选择指南
- 从800G到2.4T:光模块技术迭代这么快,制造企业的BOM管理怎么跟得上?
- 金蝶铂金授权认证服务伙伴标准是怎样的?全面解析认证制度
- 金蝶 ERP 项目延期交付怎么办?ERP 拖期原因与补救方案
- 金蝶实施失败后还能重新启动吗?ERP项目二次启动全流程指南
- 客户要产品全程可追溯,生产部门该怎么答?
- 设备工程项目管理的六个阶段:从商机到售后,一个完整项目经历什么
- 设备工程项目成本超预算如何控制?从“四算一控”到业财融合的落地路径
- 设备工程项目管理的四个关键点:从WBS穿透到业财一体化的落地路径
- 2026年4月数字化工厂洞察之工艺工程师怎样确保工艺参数执行一致性?
