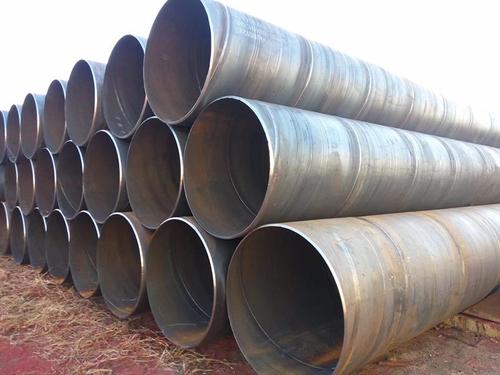
螺旋钢管是由带钢卷板经常温挤压成型的,但是在挤压焊接过程中两边焊缝间隙不平整光滑,或是间隙过大影响其美观度极其质量。所以螺旋钢管衔接处的制作时非常重要的。下面 安拆网给大家讲讲螺旋钢管衔接处常见问题极其解决方法。
1、气泡。气泡多发生在焊道中央,其主要原因是氢气依旧以气泡的形式隐藏在焊缝金属内部,解决这个问题的方法首先必须清除焊丝和焊缝的锈、油、水分及湿气等物质,其次必须很好地烘干焊剂除去湿气。此外,加大电流、降低焊接速度、减慢熔化金属的凝固速度也是很有效的。
2、硫裂(硫引起的裂纹)。焊接硫偏析带很强的板材时硫偏析带中的硫化物进入焊缝金属而产生的裂纹。产生这个问题的原因是在硫偏析带中含有低熔点的硫化铁和钢中存在氢气。解决这个问题的方法是使用含硫偏析带少的半镇静钢或镇静钢。其次焊缝表面和焊剂的清洁与干燥也是很必要的。
3、热裂纹。 安拆网在埋弧焊接中,焊道内可产生热裂纹,特别是在起弧和熄弧弧坑处容易发生裂纹。为消除这种裂纹,通常在起弧和熄弧处装有垫板,并在板卷焊接结束时,可将螺旋钢管逆转而将焊进叠焊。
4、焊渣的卷入。卷入焊渣就是在焊缝金属中残存一部分焊渣。清除带钢两侧边缘及层间的焊渣。
5、焊透度不佳。内外焊缝金属重叠度不够。调整焊接电流和焊接电压,调整焊接速度。
6、咬边。咬边是沿着焊缝中心线在焊缝边部出现V形沟槽。咬边是在焊速、电流、电压等条件不适当的情况下产生的。其中焊接速度太高要比电流不适合更容易引起咬边缺陷。调整焊丝位置或角度,焊接电流不宜过大,固定好焊头。
以上内容为 安拆网提供。
来自 “ ITPUB博客 ” ,链接:https://blog.itpub.net/69983439/viewspace-2750852/ ,如需转载,请注明出处,否则将追究法律责任。

